-
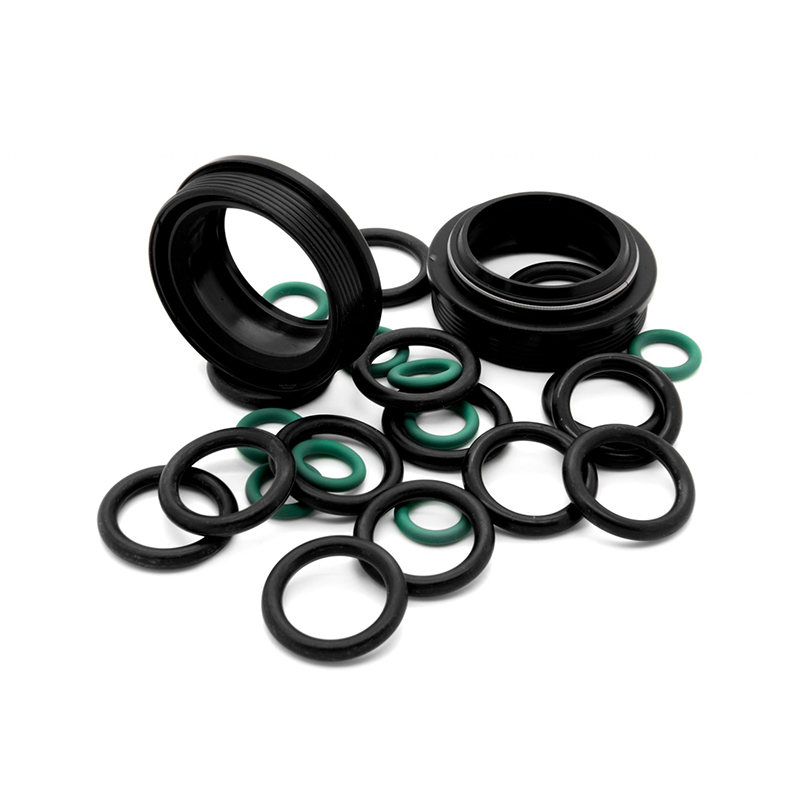
Model:
-
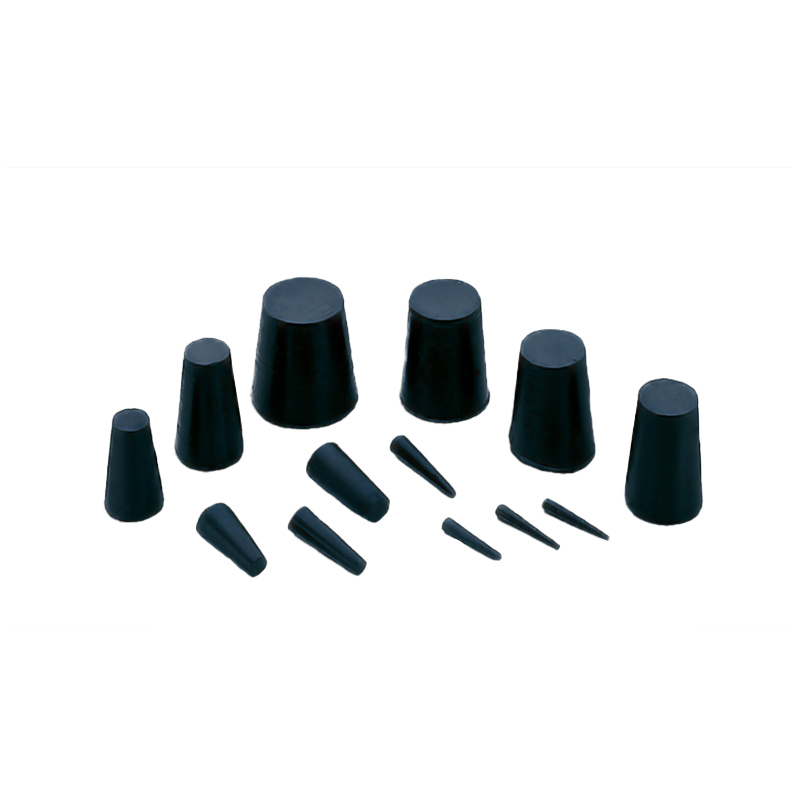
Model:


2026-10-26
Tier 1 구매자가 압축 성형 고무 그로밋에 대한 엔지니어링 변경 통지를 보냅니다. 벽 두께는 0.3mm 증가하고 경도 목표는 60에서 65 Shore A로 이동했습니다. 공급업체가 해당 수정 사항을 외부 도구 상점으로 라우팅하는 경우 구매자는 견적을 위해 일주일을 기다리고 수정된 도구를 위해 일주일을 더 기다립니다. 공급업체가 자체적으로 금형을 설계하고 가공하는 경우 수정안은 일반적으로 48시간 이내에 견적되며 첫 번째 시험 부품은 5일 이내에 벤치에 배치됩니다. 그 공백이 이유다. 사내 금형 설계 맞춤형 고무 부품 품질 및 리드 타임이 중요합니다.
맞춤형 고무 부품의 경우 금형은 생산 세부 사항이 아닙니다. 제품 정의입니다. 캐비티 형상, 수축 보상, 환기, 플래시 홈 및 분할선 위치는 부품의 밀봉, 적합 및 듀티 사이클 지속 여부를 결정합니다. 250명 이상의 직원을 보유한 가흥의 고무 제조업체인 Jiaxing Tosun Rubber & Plastic Co., Ltd.(Tosun)는 금형 설계를 사내 엔지니어링 기능으로 취급합니다. 12명의 금형 설계 및 공식 엔지니어가 재료 혼합, 성형 및 압출을 담당하는 동일한 건물에서 작업하고 20명으로 구성된 기술 검사 팀이 결과를 측정합니다.
사내 금형 설계에서는 도면 검토, 캐비티 가공 및 공정 피드백이 모두 한 곳에서 이루어지므로 툴링 반복 작업을 몇 주에서 며칠로 단축합니다.
구입한 도구의 모든 설계 수정은 동일한 느린 경로를 따릅니다. 즉, 고무 성형업체가 변경 사항을 외부 도구 상점에 전달하고, 상점에서 다시 견적을 내고, 작업을 일정에 맞추고, 캐비티를 가공하고, 시험 부품을 배송하고, 피드백을 기다립니다. 단일 프로그램에서 이 과정을 2~3회 반복하면 전체 실행 창을 지울 수 있습니다. 사내 툴링 팀은 견적 및 일정 수립 단계를 완전히 건너뜁니다.
프로그램 수명 전반에 걸쳐 차이가 복합적으로 발생합니다. 모든 PPAP 라운드, 자료 변경 및 현장 수정은 동일한 루프에 도달합니다. 토순의 맞춤형 성형 호스 프로그램 OEM 냉각 시스템의 경우 각 시스템이 도시 건너편이 아닌 포뮬러 엔지니어에서 사내 툴링 벤치로 직접 이동했기 때문에 일련의 복합 수정을 통해 일정을 유지했습니다.
압축 성형 고무 부품의 공차 맵은 프레스가 닫힐 때가 아니라 캐비티를 설계할 때 고정됩니다.
고무는 경화 후 수축하며 균일하게 수축하지 않습니다. 폴리머, 필러 로딩 및 경도에 따라 일반적인 EPDM 또는 NBR 화합물은 캐비티와 냉각 부품 사이에서 1.5~3.5% 이동합니다. 외부 도구 상점에서는 일반적으로 고객 도면에 장부가액 축소 계수를 적용합니다. 재료나 공정이 바뀌면 그 추측은 차원적 거부로 변합니다. 사내 디자이너가 실제 컴파운드에 측정된 수축값을 적용하고, 첫 번째 시운전에서 결과를 검증하고, 생산 시작 전에 캐비티를 수정합니다.
| 금형 설계 결정 | 제어 대상 | 아웃소싱 시 일반적인 실패 |
| 캐비티 수축 허용량 | 최종 외부 및 내부 치수 | PPAP에서 부품 크기가 너무 크거나 작아집니다. 거부된 기하학 |
| 파팅라인 및 플래시 홈 | 플래시 두께, 트리밍 노력, 씰 표면 | 개스킷 밀봉 립의 찢어진 자국 및 누출 경로 |
| 통풍구 배치 | 에어 트랩, 니트 라인, 캐비티 필 | 최종 채우기 코너의 보이드가 압력을 받아 실패함 |
| 초안 및 배출 레이아웃 | 탈형 응력 및 부품 왜곡 | 얇은 벨로우즈 벽은 스트리핑 중에 늘어나거나 갈라집니다. |
| 캐비티 스틸 및 표면 마감 | 릴리스 동작 및 표면 질감 | 생산에 집착; 밀봉면의 표면 결함 |
알려진 프로세스에 대한 허용 오차를 계획하는 것은 첫 번째 제품 검사를 통과한 고무 부품과 세 번의 도구 조정이 필요한 고무 부품을 구분하는 것입니다. 0.4mm 씰링 립이 있는 개스킷, 1.2mm 벽이 있는 벨로우즈 또는 접합된 인서트가 있는 플랜지 마운트는 모두 동일한 것에 의존합니다. 즉, 이를 운영할 사람들이 설계한 캐비티입니다.
 치수 공차 계획을 위한 플랜지형 고무 개스킷 및 씰 이 제품 페이지에서는 여러 화합물에 걸친 플랜지 고무 개스킷에 대해 자세히 설명하며, 캐비티 설계 및 공차 계획에 대한 단락의 초점을 지원합니다. 재료 옵션과 씰링 적용을 검토하여 복합 거동을 예측된 수축 및 흐름에 맞춰 정렬합니다. 제품보기 →
양쪽이 변할 때마다 수축, 흐름 및 접착 거동이 변하기 때문에 금형 형상과 고무 화합물을 함께 개발해야 합니다.
경도를 60에서 70 Shore A로 조정하면 흐름 거동과 경화 후 수축이 변경됩니다. EPDM에서 실리콘 블렌드로 전환하면 드래프트 각도, 배기 및 이형 처리가 변경됩니다. 복합 개발과 금형 설계가 서로 다른 조직에 있는 경우 재료를 조정할 때마다 값비싼 툴링을 다시 절단해야 합니다. 동일한 엔지니어가 두 가지를 모두 소유한 경우 실제 경화 곡선에 맞춰 금형을 설계하고 캐비티를 깨끗하게 채우도록 제형을 조정합니다.
수축 보상 is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
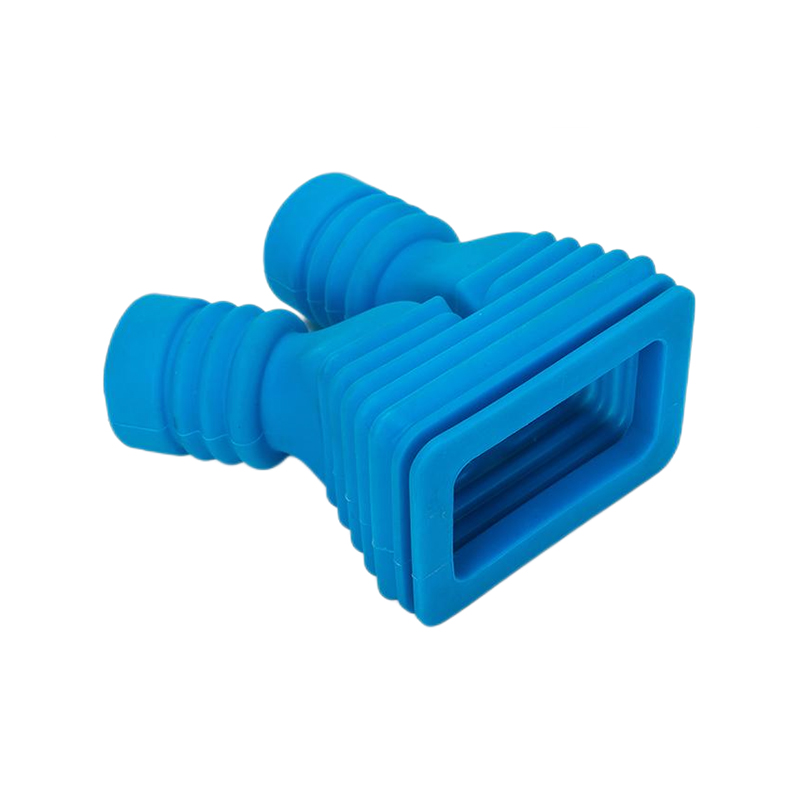
복잡한 부품은 상호의존성을 가시화합니다. 벽이 얇은 주름진 고무 벨로우즈에는 정확한 흐름과 탈형 기하학이 필요합니다. 직물 강화 다이어프램에는 캐비티 윤곽과 일치하는 제어된 변형 영역이 필요합니다. 고무-금속 접착 마운트는 인서트 공차에 맞는 접착 라인 배치가 필요합니다. Tosun은 정확히 이러한 제품 그룹에 대해 12명의 금형 설계 및 공식 엔지니어를 결합하므로 도면 변경이 하나의 피드백 루프 내에 유지됩니다.
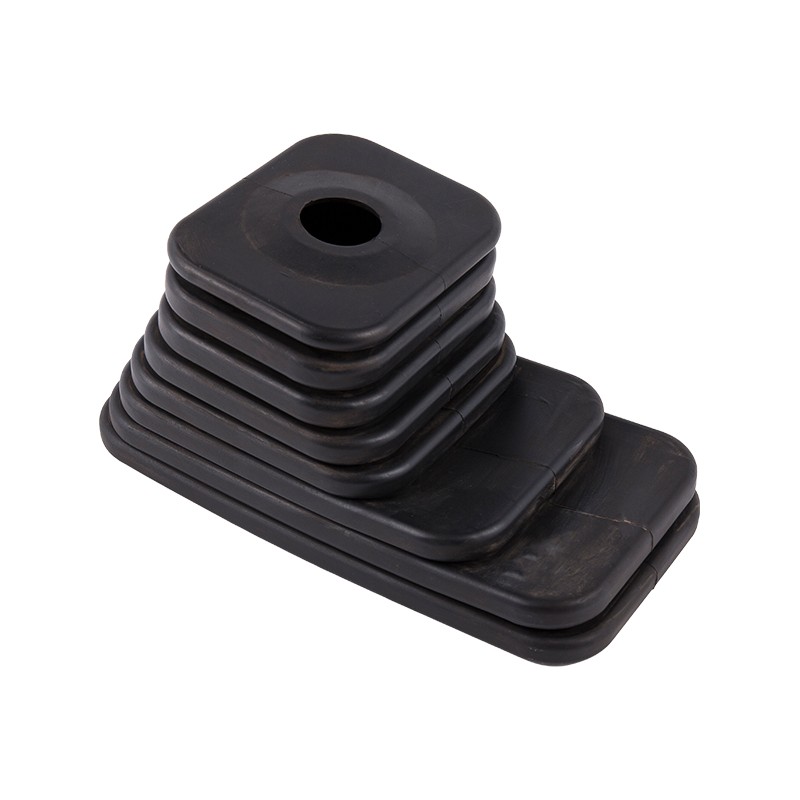
 맞춤형 금형 설계를 갖춘 EPDM 기어 시프터 부트 벨로우즈 이전 텍스트에서는 얇은 골판지 벽과 본드 라인 배치를 강조했으며 이 벨로우즈 페이지에서는 EPDM 성능 범위와 사용자 정의 옵션을 지정합니다. 사내 금형 엔지니어가 자동차 응용 분야의 복잡한 탈형 형상을 처리하는 방법을 보여줍니다. 제품보기 →
공장 견학을 신청하지 않고도 4가지 직접 질문으로 사내 금형 설계 능력을 검증할 수 있습니다.
귀하가 평가하는 모든 공급업체에도 동일한 감사가 적용됩니다. 유능한 사내 매장이 숫자로 보여주는 것을 아웃소싱 모델은 일반적으로 할 수 없습니다.
| 감사분야 | 실제 사내 역량에 대한 증거 | 붉은 깃발 |
| 엔지니어링 팀 | 지명된 금형 설계 및 공식 엔지니어 | 파트너 매장에서 툴링을 구매합니다. |
| 가공 | 사내 CNC, EDM or wire-cut cavity work | 캐비티 가공 모두 외주 |
| 개정 이력 | 변경 요청부터 재판까지 날짜가 기록된 기록 | 기록이 없습니다. 재작업이 조용히 흡수됨 |
| 초도품 검사 | 당일 실험실 측정 및 QC 승인 | 몇 주 후에 검사를 위해 부품이 발송됨 |
공급업체가 네 가지 검사를 모두 통과하면 구매 결정은 도구당 가격에서 프로그램 전체의 총 리드 타임 및 1차 통과 품질로 전환됩니다. 부품이 평평한 개스킷이든 고무-금속 결합 마운트이든 동일한 표준이 적용됩니다. 인서트 위치와 본드 크라운이 동일한 캐비티에 있기 때문에 접착 마운트는 금형 설계에서 더 많은 것을 요구합니다.
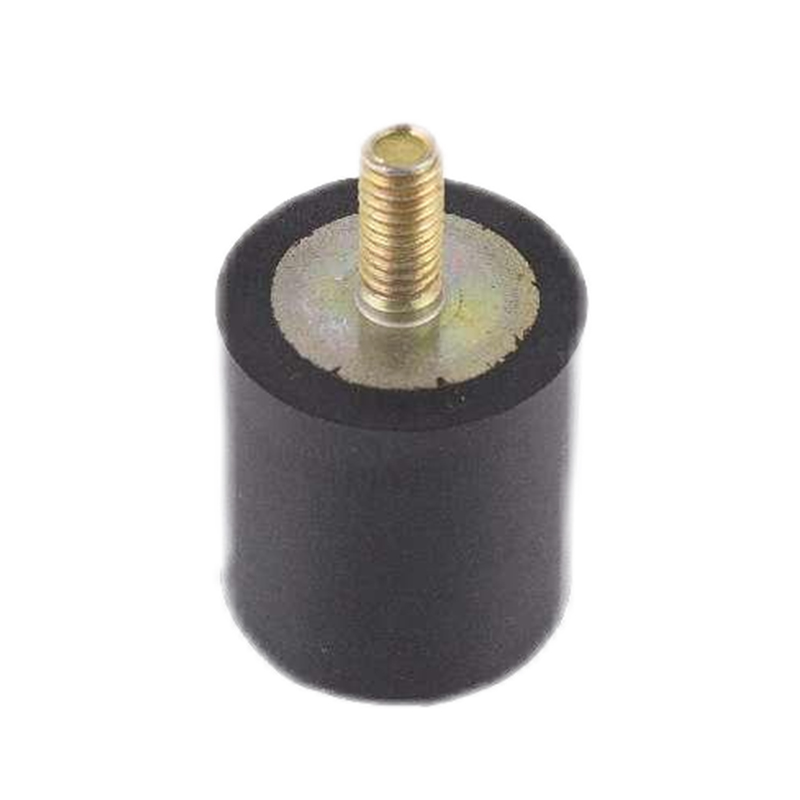
 본딩 캐비티 설계를 위한 고무 진동 절연 마운트 이 마운트 페이지에는 EPDM, NBR 및 부하 용량 및 진동 차단 세부 정보가 포함된 맞춤형 화합물이 나열되어 있습니다. 이는 고무-금속 결합 마운트에 대한 논의에 적합하며 캐비티 설계에서 인서트 위치와 결합 크라운이 어떻게 처리되는지 보여줍니다. 제품보기 →
일반적인 맞춤형 프로그램에서는 초기 툴링 설계가 내부에서 2~4주 만에 완료되는 반면, 외부 툴링 매장에서는 6~10주가 소요됩니다. PPAP 중 또는 현장 장애 후 개정의 경우 간격은 루프당 2~4주인 데 비해 3~5일입니다.
그 자체로는 아닙니다. 실제 컴파운드의 수축과 흐름에 맞춰 캐비티를 설계한 다음 동일한 팀과 함께 첫 번째 제품을 측정하면 공차가 더 엄격해집니다. 내부 금형 설계로 해당 루프에 대한 조건이 생성됩니다. 그 자체로는 결과를 보장하지 않습니다.
예. 플랫 개스킷이라도 수축 보상, 플래시 홈 배치 및 분할선 위치에 따라 달라집니다. 단순한 부품은 엔지니어링 마진도 가장 작으므로 부정확한 캐비티는 첫 번째 생산 실행 내에서 불량품으로 나타납니다.
엔지니어 인원수 분할, 캐비티 가공 위치, 개정 기록, 첫 번째 제품 응답 시간 등 네 가지 감사 질문을 해보세요. 실제 사내 역량을 갖춘 공급업체는 이름, 날짜, 측정된 결과를 포함하여 네 가지 모두에 답변할 것입니다.
저작권 ©
Jiaxing Tosun 고무 및 플라스틱 Co., Ltd.
모든 권리 보유.
맞춤형 고무 및 플라스틱 제품 공장